2026年09月21日
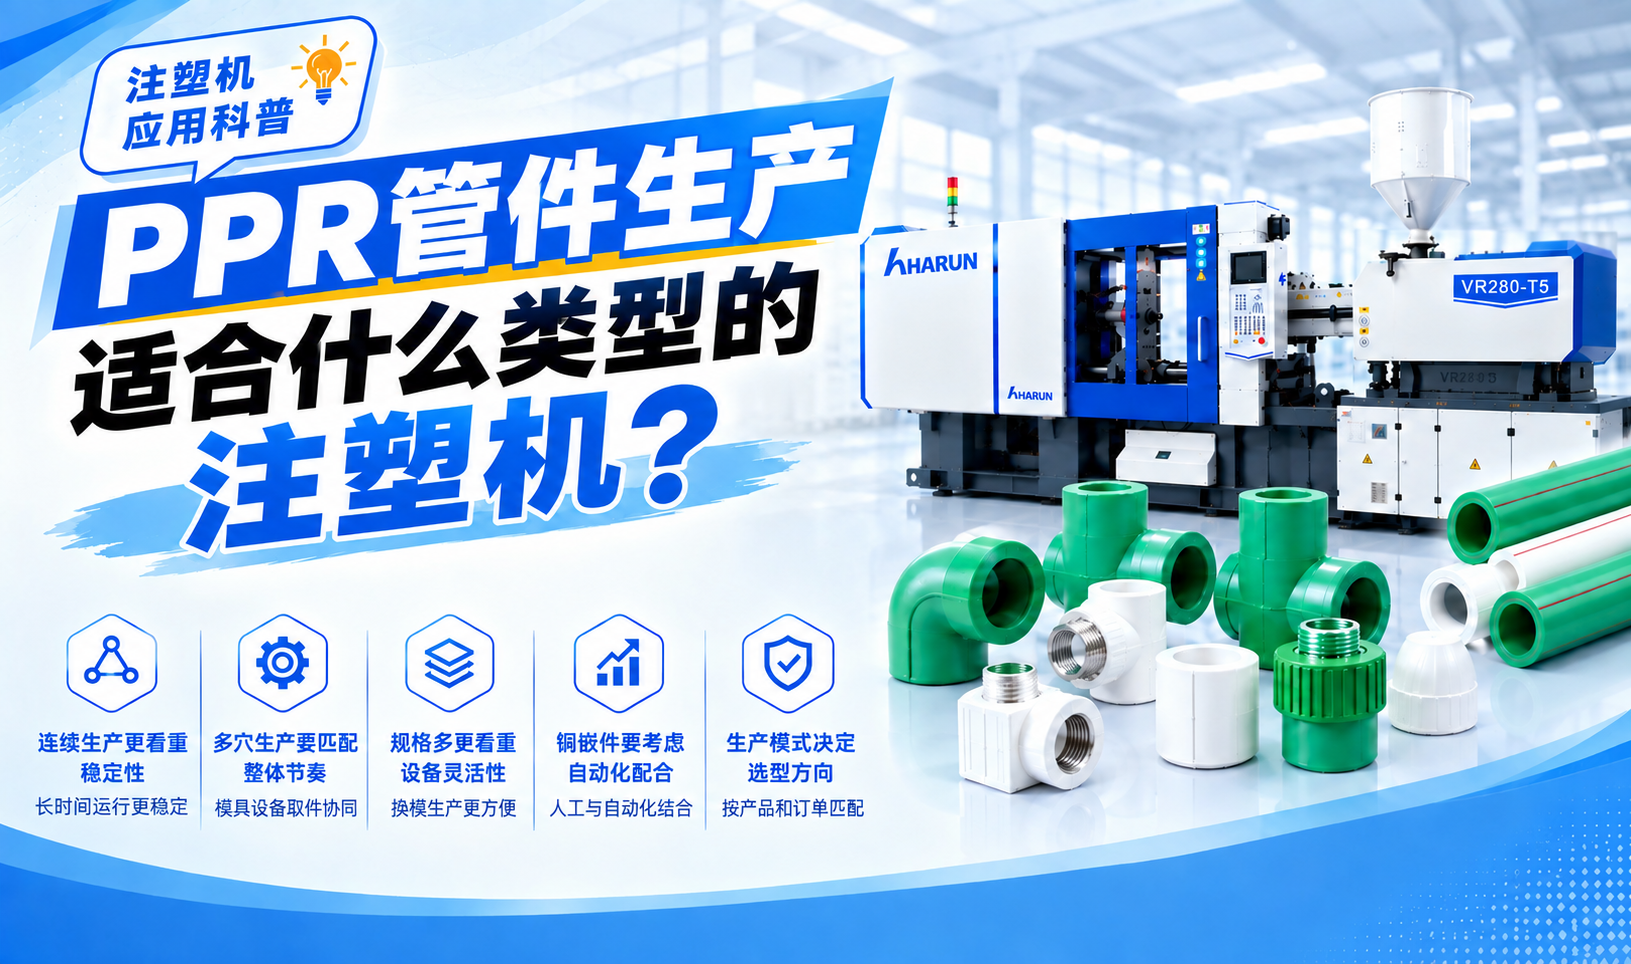
PPR管件是注塑行业中比较典型的一类产品,弯头、三通、直接、异径管件等产品尺寸并不算大,但生产往往具有批量化、规格多、连续生产等特点,部分管件还涉及铜嵌件加工。
所以,PPR管件注塑机没有一个固定答案。真正影响设备选择的,不只是管件大小,还包括产品规格、生产数量、模具穴数以及后期是否需要自动化。只有把这些问题确定下来,才能判断什么类型的注塑机更合适。
1. 壁厚较厚,生产周期不能只看注塑阶段
PPR管件和薄壁食品容器的生产思路不一样。管件通常需要保证一定的壁厚和结构强度,注塑完成后还需要充分保压和冷却,让产品尺寸和外观稳定下来。
生产时注塑、保压、冷却以及开模取件这些过程,都会影响整个生产周期。
2. 标准规格多,生产通常以批量化为主
PPR管件和很多定制类塑料产品不同。常见的规格相对固定,同一种产品往往会长期重复生产。例如弯头、三通、直接等产品,往往不是生产一批就结束,而是需要设备长时间重复运行。
这就意味着,注塑机首先要满足的是连续稳定生产,在是连续稳定生产之后还能不能保持同样的状态。
1. 长时间生产,更看重设备稳定性
普通的PPR直接、弯头、三通等产品,生产流程相对固定。设备完成一次成型后,开模、取件,再进入下一周期。
如果一天要连续生产很多小时,设备首先要保证运行稳定,不能频繁停机或调整,否则会影响正常生产节奏。
所以选择设备时可以把重点放在“长时间连续运转的整机稳定性,重复模次下产品成型状态能否保持稳定,工艺调整是否方便,后面增加机械手等自动化设备是否容易配合”这些问题上。
1. 多穴不是简单增加产量
PPR管件属于批量化产品,经常采用多穴模具生产。穴数增加后,一模可以得到更多产品,产量有机会提高。
同时,模具、设备和取件方式之间的配合也会变得更加重要。如果设备已经完成注塑,而后续取件、脱模等动作没有及时跟上,前后工序就可能出现等待,原本通过多穴获得的产量优势也会受到影响。
所以,多穴生产不能只考虑模具本身,也不能只看注塑机,而应该把整个生产节奏放在一起考虑。
2. 穴数增加后,自动取件也要跟得上
多穴生产通常会涉及机械手或其他取件方式。
在自动化生产中,机械手的取件动作、模具开合以及注塑机的生产节奏都需要相互配合。在生产中真正发挥价值的前提是注塑机、模具和取件系统能够形成顺畅的生产节奏。
1. 产品多、换模频繁,更需要设备灵活性
有些PPR管件工厂产品规格比较多,同一台设备需要生产不同型号带铜嵌件的管件,这种情况下,设备的通用性就比较重要。
如果设备只能围绕某一种产品进行生产,后面换产品、换模具时可能会受到限制。这时,与其针对某一种产品配置过于专用的设备,不如适当保留设备的灵活性。这样在更换产品和调整生产计划时,也更容易提高设备利用率。
2. 产品固定、订单稳定,可以进一步考虑专用
如果工厂长期生产几个固定规格,而且订单比较稳定,那么情况就不一样了。
这类工厂可以进一步考虑多穴、机械手以及其他自动化方式,让设备围绕固定产品形成更加稳定的生产单元。
所以,设备到底应该偏通用还是偏专用,并没有统一答案,关键还是看工厂自己的产品结构和订单情况。
1. 小批量、多规格,人工放置更灵活
部分PPR管件生产时需要加入铜嵌件。铜件需要提前放入模具,再进行注塑。
如果产品规格比较多、订单量不稳定,人工放置铜件反而比较灵活。换产品时调整起来也简单,不需要为了短期订单投入一整套自动化系统。
2. 长期大批量,自动化价值更明显
如果铜嵌件管件长期大批量生产,人工放置会占用较多时间,且生产节奏容易受到操作人员影响。
这种情况下,可以考虑让机械手完成取件、铜件放置等动作,把注塑机、模具和自动化设备连成一套生产单元。
在初期设备选择时就需要考虑后期自动化的配合空间,否则前期设备选得比较死,后期再改造会比较麻烦。
PPR管件生产方式不同,设备考虑的重点也不同。
PPR 管件生产情况 | 生产特点 | 注塑机选择方向 |
普通弯头、直接、三通 | 长期批量生产 | 稳定型常规注塑机 |
多种规格管件 | 产品变化较多 | 优先考虑设备通用性 |
多穴管件生产 | 追求单位时间产量 | 注塑机、多穴模具、取件机构整体匹配 |
带铜嵌件管件 | 需要增加铜件安放工序 | 预留自动化配套条件的注塑设备 |
规格固定、大批量生产 | 对生产节拍要求高 | 搭建完整自动化生产单元 |
由此看出PPR管件并没有一个统一的“最适合机型”。应结合自身实际工况去匹配设备。
PPR管件看起来都是标准化产品,但不同工厂的生产方式并不一样。
有主要做普通弯头和三通,需要的是一台稳定、耐连续生产的设备;有做多穴管件,更在意整套生产节奏;还有一些工厂生产带铜嵌件的产品,设备还要考虑人工或自动化配合。
所以,“PPR管件适合什么类型的注塑机”并没有一个统一答案。产品是什么,只决定了一部分最终并不是由产品名称决定的,而是由你的生产方式决定的。
海润建议:先确定生产模式,再确定机器
对于 PPR 管件,生产模式才是选型的决定性因素。普通管件长期批量生产,重点放在设备稳定性上;多穴生产,要把注塑机、模具和取件节奏一起匹配;带铜嵌件的产品,则要提前考虑人工还是自动化。
采购PPR管件注塑机时,建议先把自己的生产情况梳理清楚,这些信息确定以后,再让厂家根据具体产品和模具进行设备匹配,会比直接问“PPR管件用多大的注塑机”更有效。
Q1:PPR管件生产为什么很多工厂会采用多穴模具?
A1:PPR管件通常属于批量生产产品。同一模具一次成型多个产品,可以减少单件产品分摊的生产时间。
但多穴并不是越多越好。穴数增加后,模具成本、取件方式和设备生产节奏都要跟着调整。订单稳定、产量要求高的产品更适合考虑多穴。
Q2:PPR管件多穴生产时,为什么机械手也需要提前考虑?
A1:因为多穴模具一次出来的产品更多,人工取件会容易跟不上生产节奏。
如果后面准备采用机械手,就要提前考虑取件位置、产品排列以及机械手动作是否能和注塑机节拍配合。否则设备和模具都升级了,取件环节却成了问题。
Q3:带铜嵌件的PPR管件,什么时候适合人工生产?
A3:订单量较小、产品规格经常变化,人工放置铜件具有更好的灵活性。
这种情况下,更换产品时不需要频繁调整自动化系统,生产安排也更加方便。
Q4:带铜嵌件的PPR管件,自动化主要解决什么问题?
主要是减少人工操作,让铜件放置、产品取出等动作更加稳定。
对于长期大批量生产的产品,自动化还能让前后工序保持比较固定的节奏。订单量越稳定,也更容易形成连续的生产单元。

总部:浙江省宁波市象山经济开发区城东工业园政和路999号
一分厂:浙江省宁波市象山经济开发区城东工业园政和路995号
二分厂:宁波市鄞州区东吴镇宝瞻线小白村
注塑机事业部电话:+86-574-65091999 88333266
橡胶机事业部电话:+86-574-59007999
网址:https://www.harunimm.com
邮箱:nbhrsj@163.com


 汽配
 包装
 医疗
 3C电子
 管件
 玩具
 日用品
 其他